Kiedy detal obrotowy nadaje się do toczenia bez zmian projektu
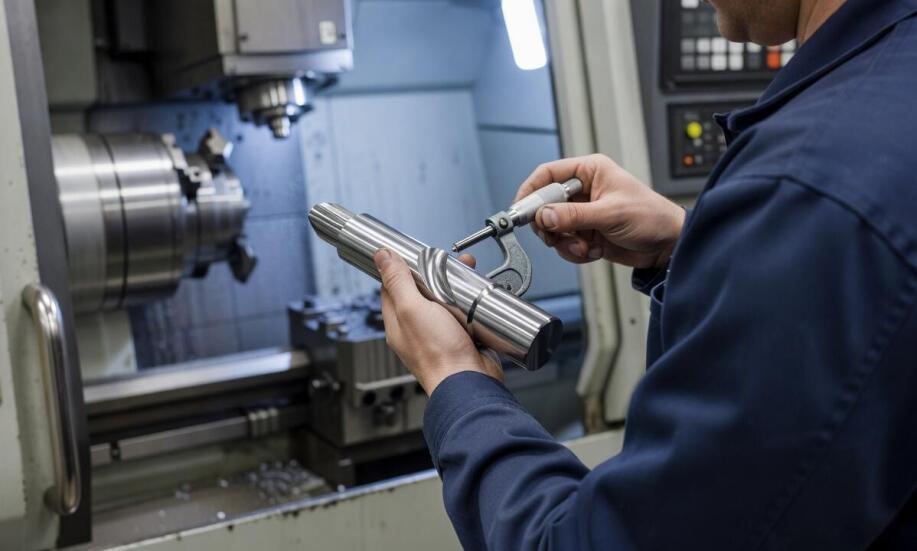
Gdy projekt detalu obrotowego jest gotowy, konstruktor przekazuje pełną dokumentację techniczną do działu realizacji. Na tym etapie pojawia się fundamentalne pytanie o możliwość wykonania toczenia bez konieczności wprowadzania zmian w ustalonej wcześniej geometrii. Weryfikacja technologiczna projektu ma kluczowe znaczenie dla zakładów produkcyjnych. Przedsiębiorstwa z branży motoryzacyjnej i oświetleniowej na Śląsku poszukują rozwiązań, które skrócą czas wdrożenia nowego elementu. W nowoczesnym przemyśle produkcja seryjna musi łączyć najwyższą precyzję z rygorystyczną ekonomią. Płynne przejście od rysunku do gotowego wyrobu wymaga oceny technologiczności konstrukcji pod kątem możliwości obrabiarek. Każda niezgodność na początkowym etapie generuje opóźnienia i podnosi koszt jednostkowy detalu.
Geometria detalu a prostota toczenia CNC
Symetria obrotowa wokół wspólnej osi stanowi podstawowy warunek bezproblemowej obróbki elementów takich jak wały, sworznie czy tuleje. Taka budowa detalu pozwala na wykonanie większości operacji w jednym lub zaledwie dwóch ustawieniach maszyny. Podczas planowania ścieżki skrawania narzędzie musi swobodnie dotrzeć do wszystkich powierzchni względem osi wrzeciona. Głębokie otwory nieprzelotowe, bardzo wąskie rowki wewnętrzne lub specyficzne podcięcia skierowane w stronę uchwytu stwarzają poważne problemy technologiczne. Wymagają one często zastosowania specjalistycznych oprawek kątowych lub całkowitej zmiany koncepcji mocowania.
Przeczytaj również: Toczenie CNC: Wprowadzenie do technologii i jej zastosowań
Bezpieczne zamocowanie detalu warunkuje precyzyjną obróbkę bez drgań i ryzyka kolizji z uchwytem. Jeśli projekt zawiera elementy niewspółśrodkowe lub wymagane są płaskie powierzchnie poza główną osią, sam proces toczenia okazuje się niewystarczający. W takiej sytuacji produkcja wymaga uzupełnienia obróbki o dodatkowe frezowanie. Rozbudowanie cyklu o operacje na centrach frezarskich wydłuża całkowity czas pracy maszyny, zwiększa zaangażowanie operatora i w efekcie podnosi finalne koszty wykonania partii.
Przeczytaj również: Obrabiarki CNC: Rodzaje, funkcje i wybór odpowiedniego sprzętu
Wpływ materiału i tolerancji na stabilność obróbki
Wybór odpowiedniego półfabrykatu wpływa bezpośrednio na stabilność wymiarową w trakcie obróbki oraz na zachowanie powtarzalności w długich seriach. Materiały zachowują się w odmienny sposób pod wpływem sił skrawania oraz generowanego ciepła. Aluminium wyróżnia się wysoką przewodnością cieplną, przez co intensywnie reaguje na wahania temperatury w strefie cięcia. Prowadzi to do powstawania drobnych odkształceń i rozbieżności wymiarowych między kolejnymi sztukami w partii. Stale konstrukcyjne oraz mosiądz charakteryzują się z kolei spójnymi właściwościami mechanicznymi w całym wsadzie. Zapewniają one lepszą kontrolę procesu i znacznie mniejsze ryzyko utraty założonych tolerancji.
Przeczytaj również: Oszczędność czasu i kosztów dzięki obróbce CNC
Standardowe toczenie wykańczające na maszynach CNC osiąga klasy dokładności IT7–IT8 przy chropowatości powierzchni Ra 0,8–1,6 μm. Wąskie tolerancje poniżej klasy IT5 lub wymóg uzyskania chropowatości poniżej 0,4 μm wymuszają zrewidowanie technologii. W takich przypadkach konieczne jest zaplanowanie szlifowania lub honowania jako odrębnego etapu produkcyjnego po zakończeniu toczenia.
Wielkość zamawianej partii oraz rytm dostaw zmieniają sens ekonomiczny uruchamiania zleceń. W regionie śląskim przemysł motoryzacyjny wykazuje stałe zapotrzebowanie na precyzyjne tuleje i sworznie zawieszenia. Lokalne zakłady oferujące toczenie CNC w Tychach potrafią elastycznie łączyć zlecenia jednostkowe z produkcją krótkoseryjną. Krótkie serie są optymalne dla branży automotive w fazie testowania prototypów, gdy harmonogram nie uzasadnia pełnego przezbrojenia pod masową produkcję. Przejście od oceny wykonalności do finalnej realizacji następuje dopiero po potwierdzeniu dopasowania geometrii i materiału do konkretnego parku maszynowego.
Praktyka warsztatowa dowodzi, że rzetelna ocena dokumentacji bezpośrednio ogranicza koszty produkcji. Spółka Staltim Stawiarscy z Częstochowy, funkcjonująca w branży obróbki metali od lat 40. XX wieku, realizuje precyzyjne toczenie detali o długości do 1 metra i średnicy od 2 do 200 milimetrów. Współpraca z zakładami przemysłowymi zawsze wymaga technologicznej weryfikacji geometrii przed ostatecznym uruchomieniem maszyn. Takie podejście skutecznie zapobiega błędom w seryjnych zamówieniach i gwarantuje utrzymanie rygorystycznych parametrów technicznych.
Detal można bezpiecznie skierować do toczenia bez zmian projektu w sytuacji, gdy cechuje go pełna symetria obrotowa i swobodny dostęp narzędzia. Niezbędny jest również stabilny materiał wsadowy oraz tolerancje dopasowane do standardowego zakresu IT7–IT8. Wszelkie odstępstwa od tych warunków oznaczają konieczność korekty geometrii lub zaplanowania dodatkowych operacji wykańczających. Rzetelna weryfikacja technologii przed startem zlecenia pozwala na wyeliminowanie nieplanowanych przestojów i zapobiega niepotrzebnemu wzrostowi kosztów produkcji seryjnej.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy



Przeczytaj także
-
Obróbka metali

Kiedy warto zdecydować się na laserowe cięcie stali?
Cięcie za pomocą lasera jest jedną z kilku metod obróbki stali. Choć wymaga nowoczesnych urządzeń i wygórowanych standardów technologicznych, pozwala na wysoką automatyzację procesów i niezwykłą...
-
Producenci i wyroby metalowe

Porównanie balustrad balkonowych z różnych materiałów - stal nierdzewna, aluminium, szkło
Balustrady balkonowe odgrywają istotną rolę zarówno jako zabezpieczenie, jak i element dekoracyjny. Wybór materiału wpływa na estetykę oraz funkcjonalność balkonu. W artykule porównamy stal...
-
Producenci i wyroby metalowe
Kiedy wymiana samej klamki wystarczy, a kiedy trzeba sprawdzić całe okucie drzwi
Wymiana samej klamki do drzwi wydaje się z pozoru prostym zabiegiem odświeżającym wnętrze, jednak atrakcyjny wygląd elementu nie gwarantuje powodzenia instalacji. Skrzydła drzwiowe mają zróżnicowaną...
-
Obróbka metali
Techniki spawalnicze decydujące o trwałości instalacji rurociągowych ze stali nierdzewnej
Stal nierdzewna zawdzięcza swoje doskonałe właściwości antykorozyjne niewidocznej warstwie pasywnej tlenku chromu. Naturalna powłoka chroni materiał przed działaniem agresywnych środowisk chemicznych...